
Линия пултрузии четырехпрядных стеклопластиков
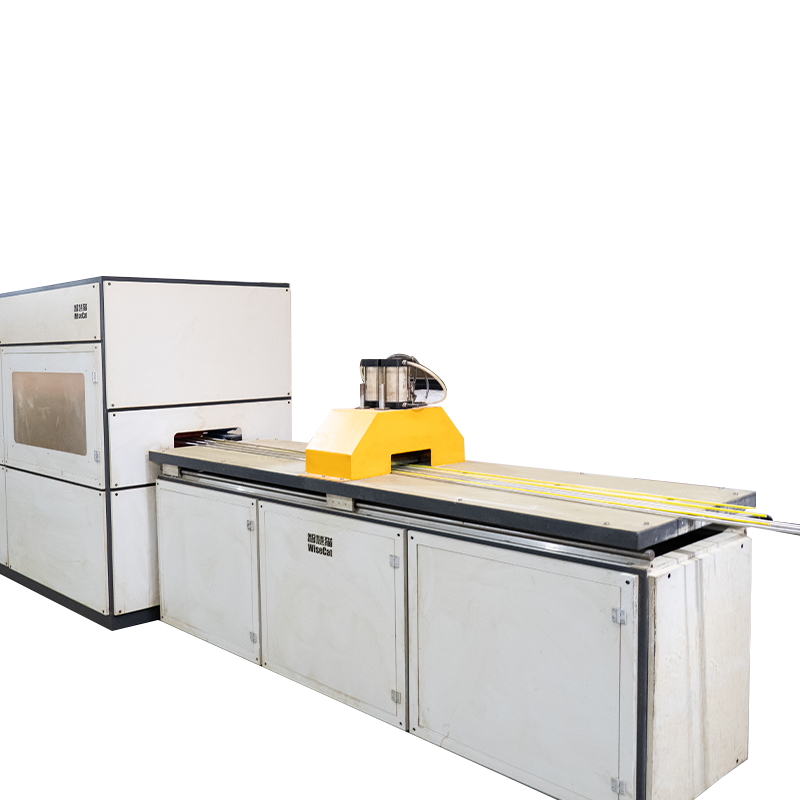
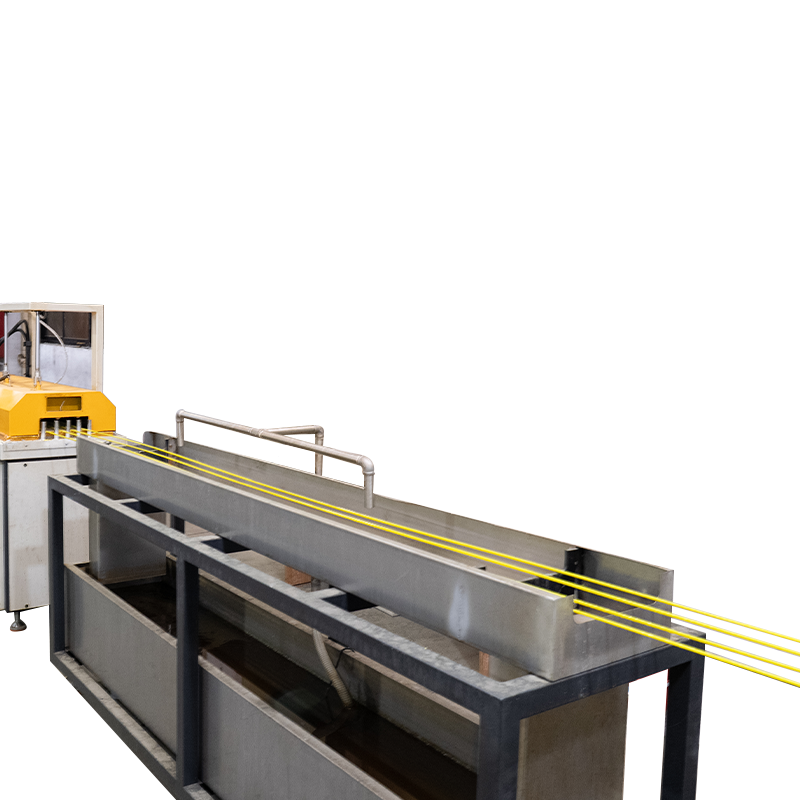
Основные компоненты и функции
Волоконный шпуль:
Вмещает несколько рулонов стекловолоконной пряжи, обеспечивая источник волокна для параллельного производства четырехпрядных стержней.
Система пропитки:
Обеспечивает тщательное пропитывание пучков волокон смолой. Оснащен подогревом постоянной температуры (например, нагревом на водяной бане) для поддержания стабильной текучести смолы и достижения равномерной пропитки.
Устройство предварительного формования:
Предварительно формирует пучки пропитанных волокон и выдавливает излишки смолы, подготавливая их к вводу в форму.
Нагреваемая матрица для отверждения:
Основной компонент. Отверждает смолу путем нагревания. Четырехручьевые производственные линии используют многоместные матрицы для формирования нескольких прутков за один проход. В дополнение к обычному электрическому нагреву доступны новые технологии, такие как микроволновый нагрев, для более равномерного внутреннего и внешнего нагрева.
Тянущее устройство:
Обеспечивает постоянную и стабильную тяговую силу для протягивания волокон по всей производственной линии. Доступны гидравлические и гусеничные модели, обеспечивающие достаточную силу зажима без повреждения поверхности продукта.
Режущее устройство:
Автоматически разрезает затвердевшие непрерывные профили на заданную длину. Обычно используется система летучей резки, которая выполняет резку во время движения продукта.
Одинарный стержень из стеклопластика представляет собой высокоэффективную альтернативу традиционной стальной арматуре, которая в основном используется в бетонных конструкциях, где существует опасность коррозии стали или где требуется легкий вес и электрическая изоляция. Кроме того, одинарный стержень также служит базовой единицей для дальнейшего плетения или сборки в волокнистую сетку из стеклопластика — путем пересечения и соединения в продольном и поперечном направлениях с образованием решетчатого армирующего материала, широко используемого при армировании поверхностей, таких как бетонные плиты, стены и опорные конструкции.
| Технические характеристики | |
| Одновременный вывод на машину | 4 бара |
| Эффективность производства (на бар) | 1,5-4 метра/минуту |
| Диаметр одного стержня | 2,5 мм - 10 мм |
| Допуск на обрезку длины | ±5 мм |
| Мощность | 50КВт |
| Метод сушки | Электрическое отопление |
| Метод охлаждения | Вода/Воздух/Естественное охлаждение |
| Габаритные размеры линии (без шпулярника) | 35 м (Д) × 3 м (Ш) × 1,8 м (В) |
Сообщение обратной связи